Nội dung bài viết
Mở một tủ điện bị cháy, người ta thường thấy vết cháy bắt đầu ở đầu cực của aptomat, contactor, hoặc ở mối nối thanh cái, chứ ít khi ở giữa sợi dây. Nguyên nhân phổ biến là điểm đấu nối siết không đúng lực: lỏng quá, hoặc chặt quá làm hỏng đầu cực.
Vì sao siết lỏng gây cháy
Mối nối siết lỏng có điện trở tiếp xúc lớn. Nhiệt sinh ra tỷ lệ với bình phương dòng điện × điện trở: dòng 50 A qua một mối nối chỉ có thêm 0,01 Ω đã tỏa 25 W, tập trung trong vài milimét khối kim loại.
Nhiệt làm mối nối giãn nở, oxy hóa, điện trở càng tăng, nhiệt càng cao. Vòng lặp này kéo dài nhiều tuần, nhiều tháng, cho tới khi vỏ nhựa aptomat biến màu, chảy, rồi bắt lửa. Mối nối lỏng còn gây hồ quang nhỏ khi rung, làm nhảy aptomat không rõ lý do.
Siết quá chặt cũng hỏng
- Làm toét ren vít, nứt vỏ đầu cực, cong lá kẹp.
- Làm đứt, dập các sợi đồng của dây nhiều sợi, giảm tiết diện thật.
- Với dây nhôm, siết quá chặt làm nhôm bị chảy dẻo theo thời gian, mối nối lại lỏng.
Lực siết lấy ở đâu
Lực siết (mô-men siết) có đơn vị N·m, ghi trong catalogue hoặc trên nhãn của thiết bị. Mỗi loại thiết bị một giá trị. Ví dụ theo catalogue Tengen:
| Thiết bị Tengen | Lực siết đầu cực |
|---|---|
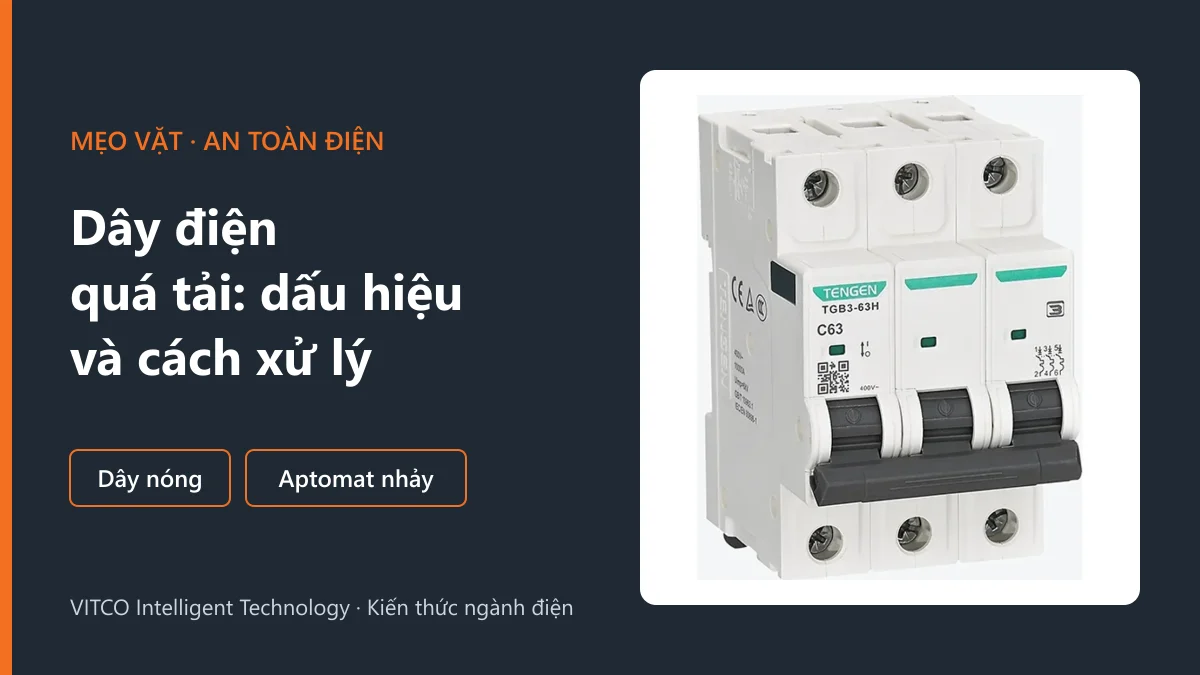
| MCB TGB3-63 | 2,5 N·m |
| Contactor TGC1-09, TGC1-12 | 0,8 N·m |
| Contactor TGC1-25, TGC1-32 | 1,2 N·m |
| Contactor TGC1-40 đến TGC1-65 | 3,5 N·m |
| Contactor TGC1-80, TGC1-95 | 4 N·m |
| MCCB TGM3-125C (vít M8) | 8 N·m |
| MCCB TGM3-250C (vít M8) | 10 N·m |
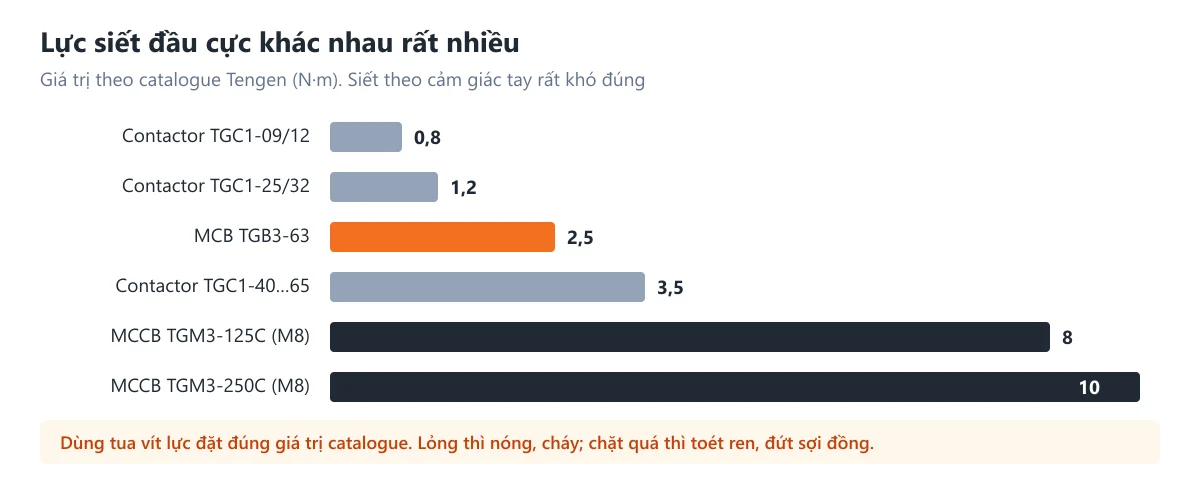
Bảng cho thấy lực siết của một contactor nhỏ chỉ bằng khoảng một phần mười lực siết đầu cực MCCB. Siết "theo cảm giác tay" rất khó đúng. Tủ điện công nghiệp nên dùng tua vít lực hoặc cờ lê lực đặt đúng giá trị.
Xử lý đầu dây đúng cách
- Dây nhiều sợi vào đầu cực kiểu kẹp vít: bấm đầu cos pin rỗng (ferrule) đúng tiết diện bằng kìm bấm chuyên dụng, để các sợi không bị xòe hoặc đứt khi siết.
- Không hàn thiếc đầu dây nhiều sợi rồi kẹp vít: thiếc bị chảy dẻo dưới lực ép, mối nối lỏng dần theo thời gian.
- Đầu cốt tròn, cốt chữ Y cho MCCB, thanh cái: chọn đúng tiết diện dây và đường kính lỗ bằng cỡ vít; bấm bằng kìm đúng cỡ, không dùng búa đập.
- Tuốt vỏ vừa đủ: phần đồng không lòi ra ngoài đầu cực, cũng không để vỏ cách điện lọt vào trong kẹp.
- Không bắt hai dây khác tiết diện chung một đầu cực nếu catalogue không cho phép.
Kiểm tra định kỳ
- Kiểm tra, siết lại các điểm đấu nối theo lịch bảo trì, nhất là ở tủ chịu rung, tủ có tải lớn, và sau vài tháng đầu vận hành.
- Dùng máy đo nhiệt độ hoặc camera nhiệt khi tủ đang tải để tìm điểm nóng. Một pha nóng hơn hẳn hai pha còn lại tại cùng thiết bị là dấu hiệu mối nối có vấn đề.
- Đầu cực đổi màu, vỏ nhựa quanh đầu cực ngả vàng, có mùi khét: cắt điện và kiểm tra ngay. Xem thêm aptomat hay bị nhảy: nguyên nhân và cách xử lý.
Siết lại đầu cực phải làm khi đã cắt điện và kiểm tra không còn điện, do người có chuyên môn thực hiện.
Thiết bị VITCO liên quan
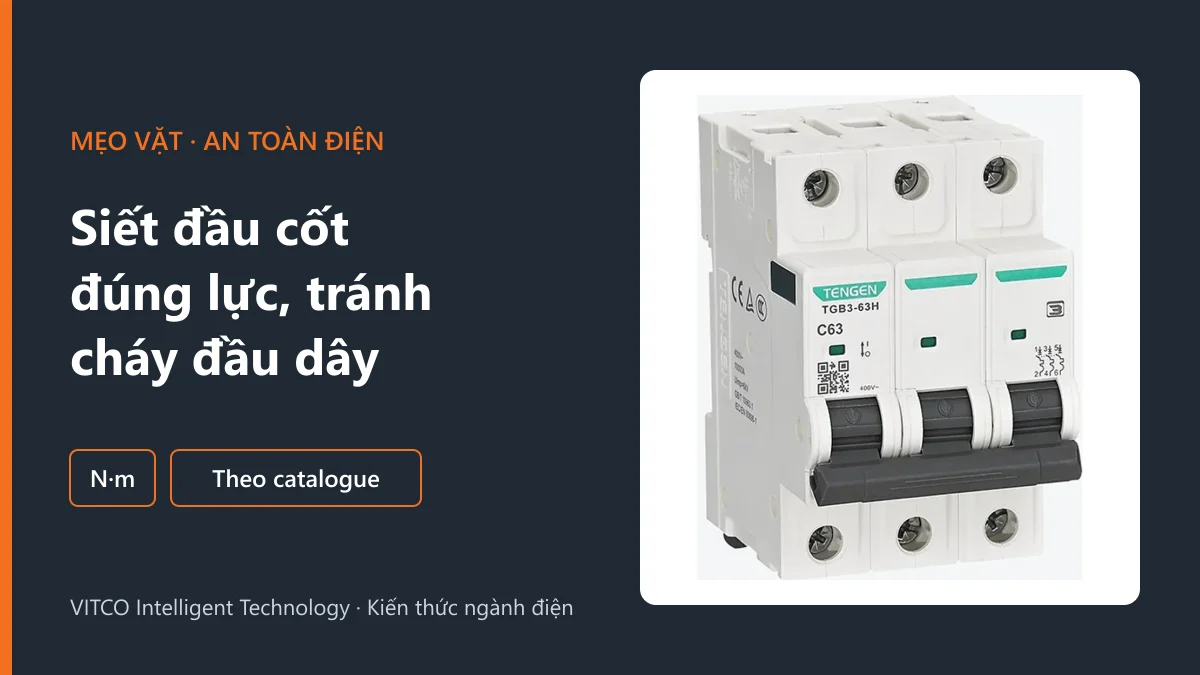
- MCB Tengen TGB3: aptomat tép bảo vệ quá tải, ngắn mạch cho từng mạch; lực siết đầu cực 2,5 N·m theo catalogue.
- MCCB Tengen TGM3: aptomat khối cho tủ tổng, dòng lớn tới 630 A; lực siết theo cỡ khung ghi trong catalogue.
- Contactor Tengen TGC1 đi kèm rơ le nhiệt TGR1: đóng cắt và bảo vệ quá tải cho động cơ; mỗi cỡ contactor có lực siết riêng.
Cần catalogue, thông số đấu nối của thiết bị cụ thể, gửi yêu cầu báo giá để kỹ sư VITCO hỗ trợ.
Nguồn tham khảo
- Catalogue Tengen: MCB TGB3, contactor TGC1, MCCB TGM3 (mục thông số đấu nối).
- IEC 60947-1: thiết bị đóng cắt hạ áp, yêu cầu về đầu nối.
- IEC 60999-1: đầu nối kiểu kẹp vít cho dây đồng.